Cuando la sublimación no sale en las orillas de la taza, normalmente existe una interrupción en el contacto entre el papel, el recubrimiento y la resistencia. También puede ocurrir que el diseño se haya colocado fuera del área que la plancha calienta de manera uniforme.
Antes de aumentar el tiempo, la temperatura o la presión, observa dónde aparece la zona blanca o desvanecida. El borde superior, la base y el área cercana al asa pueden fallar por razones diferentes.
En esta guía aprenderás a identificar la causa, realizar una prueba controlada y ajustar el proceso sin desperdiciar varias tazas.
Cómo identificar dónde falla la sublimación
Espera a que la taza se enfríe y revisa el resultado bajo una luz blanca. Después identifica la ubicación y apariencia del defecto.
| Apariencia del problema | Causa que conviene revisar primero |
|---|---|
| Franja blanca uniforme en la parte superior | Diseño demasiado alto o falta de contacto cerca del borde |
| Franja blanca uniforme en la parte inferior | Diseño demasiado bajo, base curva o resistencia sin contacto |
| Zona pálida cerca del asa | Diseño dentro de un área de difícil presión |
| Una esquina del diseño queda blanca | Papel levantado, arruga o cinta insuficiente |
| Borde borroso o degradado | Contacto parcial entre papel y taza |
| Mancha blanca pequeña | Polvo, pelusa, humedad o defecto del recubrimiento |
| Un lado sale bien y el otro queda pálido | Presión desigual o resistencia con temperatura irregular |
| Varias zonas del diseño quedan claras | Poco tiempo, temperatura insuficiente o contacto deficiente |
| La misma zona falla en todas las tazas | Problema de la plancha, resistencia o colocación |
| El defecto cambia de lugar en cada pieza | Papel flojo, alineación o irregularidad de las tazas |
Una orilla completamente blanca suele indicar que esa zona no recibió transferencia. Un borde pálido o borroso significa que sí hubo algo de contacto, pero no fue suficiente o uniforme.
1. El diseño está fuera del área útil de la taza
Aunque una taza se anuncie como de 11 oz, toda su superficie exterior no necesariamente es adecuada para colocar el diseño.
Las zonas cercanas al borde superior, la base y el asa pueden presentar:
- Curvaturas.
- Cambios de diámetro.
- Relieves o biseles.
- Menor contacto con la resistencia.
- Variaciones en el recubrimiento.
- Espacio insuficiente para sujetar el papel.
La guía de preparación de Cricut recomienda trabajar sobre el área lisa, recta y cilíndrica de la taza, evitando curvas, biseles y texturas. También indica que un diseño colocado demasiado cerca del asa puede presentar desvanecimiento o cambios de color.
Cómo corregirlo
Mide la taza y no dependas únicamente de una plantilla genérica.
- Identifica dónde comienza la curvatura superior.
- Revisa la transición entre el cuerpo y la base.
- Localiza el límite al que llega la resistencia.
- Deja un margen de seguridad alrededor del diseño.
- Coloca textos, rostros y logotipos lejos de las zonas críticas.
- Realiza una muestra antes de producir un pedido.
Si el diseño debe medir aproximadamente 20 × 8.5 cm, utiliza esa medida solamente como referencia inicial. La plantilla final debe adaptarse a la taza y a la cobertura real de tu plancha.
Reducir unos milímetros el alto del diseño suele ser más seguro que intentar transferir sobre una zona curva donde no existe presión uniforme.
2. El papel no está completamente pegado a la taza
La tinta debe pasar del papel al recubrimiento mediante calor y contacto. Si existe un espacio, una arruga o una parte levantada, la transferencia puede quedar blanca, pálida o borrosa.
Esto ocurre cuando:
- El papel se recortó demasiado pequeño para sujetarlo.
- La cinta se colocó únicamente en un punto.
- Los extremos se levantan al introducir la taza.
- El papel tiene arrugas.
- La taza tiene una forma ligeramente cónica.
- La transferencia se mueve durante el cierre.
- Se utiliza un papel demasiado rígido para envolverla.
- La impresión no se dejó secar.
xTool identifica el papel flojo o separado de la superficie como una causa de resultados débiles cerca del borde y del asa. La recomendación general es mantenerlo firme y utilizar cinta térmica para impedir que se levante.
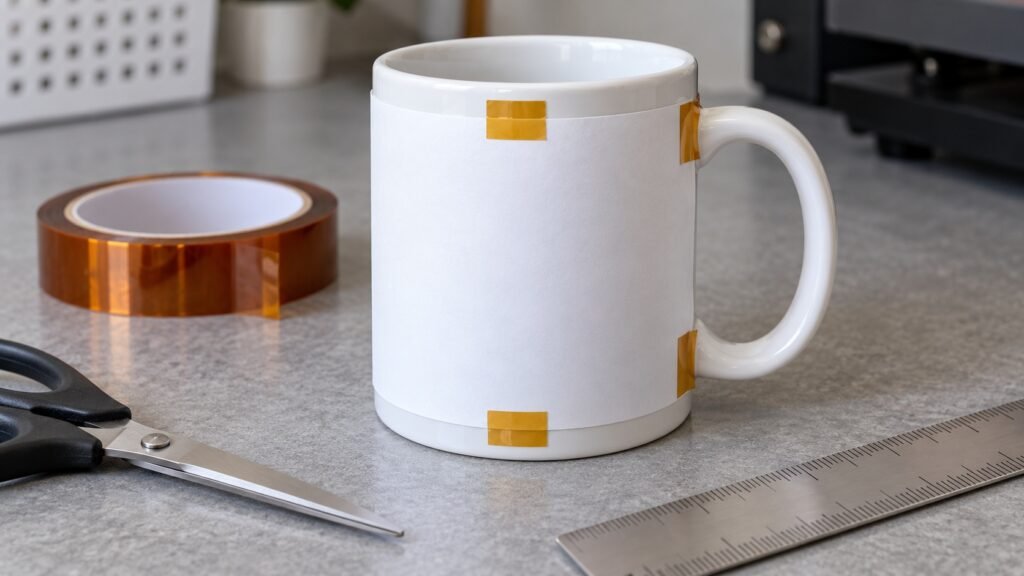
Cómo colocar mejor la transferencia
- Coloca la cara impresa directamente contra la taza.
- Alinea primero el centro del diseño.
- Envuelve el papel sin dejar arrugas.
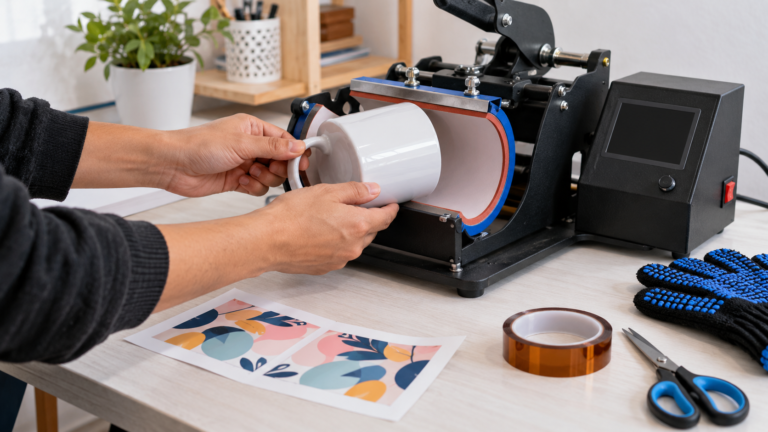
- Sujeta los extremos con cinta térmica.
- Agrega pequeños puntos de cinta en las zonas que intenten levantarse.
- No coloques cinta común que pueda derretirse o dejar residuos.
- Verifica nuevamente la alineación antes de introducir la taza.
- Manipúlala sin deslizar el papel.
La cinta debe mantener la transferencia firme, pero no corregirá una taza deformada ni una resistencia incompatible.
3. Presión insuficiente o desigual
Una plancha puede cerrar aparentemente bien y aun así no aplicar la misma presión en toda la superficie.
La presión insuficiente puede producir:
- Colores débiles.
- Bordes desvanecidos.
- Partes blancas.
- Diferencias entre la zona superior e inferior.
- Transferencia incompleta cerca del asa.
La presión desigual puede originarse por:
- Resistencia mal ajustada.
- Taza con diámetro irregular.
- Cierre desalineado.
- Papel arrugado o acumulado.
- Resistencia desgastada.
- Mecanismo de presión flojo.
- Uso de una taza diferente a la utilizada para ajustar la plancha.
Cómo comprobar la presión
Ajusta la plancha con una taza fría y vacía del mismo modelo que vas a sublimar.
La taza debe quedar sujeta firmemente, pero el mecanismo no debe cerrarse mediante una fuerza exagerada. Si la presión es excesiva, se puede acelerar el desgaste de la resistencia, deformar el papel o aumentar el riesgo de dañar la taza.
Observa si la resistencia toca por igual:
- La parte superior.
- El centro.
- La parte inferior.
- Ambos extremos del área de impresión.
Si puedes introducir fácilmente una tira de papel en una zona cerrada mientras otra queda completamente prensada, podría existir una diferencia de contacto. Realiza esta revisión únicamente con el equipo apagado y frío.
4. La resistencia no cubre todo el diseño
La resistencia tiene un área de calentamiento limitada. Aunque visualmente rodee gran parte de la taza, sus extremos o bordes pueden no alcanzar la misma temperatura que el centro.
El problema suele aparecer cuando:
- El diseño es más alto que la resistencia.
- La imagen se extiende demasiado hacia el asa.
- La taza quedó colocada demasiado arriba o abajo.
- Una parte del diseño coincide con el límite de la resistencia.
- La pieza se movió al cerrar la plancha.
Antes de prensar, compara el tamaño del diseño con el área que realmente cubre la resistencia. No tomes como referencia solamente el tamaño exterior de la almohadilla; considera la zona que mantiene contacto y calor uniforme.
Cuando el diseño completo no cabe dentro del área útil, reduce su tamaño o cambia la distribución. No coloques información importante en los extremos.
5. La taza es curva, cónica o irregular
Dos tazas del mismo tamaño comercial pueden tener pequeñas diferencias de diámetro. Algunas son más estrechas en la base, presentan un borde superior más ancho o no forman un cilindro completamente recto.
Una taza irregular puede tocar la resistencia en el centro, pero dejar espacios en:
- Parte superior.
- Parte inferior.
- Lado cercano al asa.
- Un extremo del diseño.
- Zonas con deformaciones del recubrimiento.
Coloca dos tazas del mismo lote sobre una superficie plana y compáralas. Revisa si:
- Se tambalean.
- Tienen una base inclinada.
- Cambia el diámetro entre la parte superior e inferior.
- El cuerpo presenta hundimientos.
- El asa modifica la posición dentro de la plancha.
- Existen defectos visibles en el recubrimiento.
Si una sola taza presenta el problema y las demás salen correctamente con la misma configuración, es probable que esa pieza tenga una diferencia física o de recubrimiento.
Antes de comprar una caja completa, conviene probar pocas unidades. En nuestra guía sobre qué se necesita para sublimar tazas explicamos qué revisar en las tazas y en la resistencia.
6. Problemas cerca del asa
El área próxima al asa es difícil de sublimar porque su geometría impide que el papel y la fuente de calor se acerquen uniformemente.
Entre más se extiende el diseño hacia el asa, mayor es el riesgo de:
- Color pálido.
- Línea blanca vertical.
- Borde borroso.
- Cambio de tonalidad.
- Papel levantado.
- Presión insuficiente.
Como referencia para sus productos, Cricut recomienda dejar aproximadamente 1.27 cm entre el diseño y el asa. xTool recomienda un margen mayor en determinados procesos y equipos. Estas medidas no deben tomarse como universales: el espacio correcto depende de la taza y de la plancha.
Si necesitas un diseño envolvente:
- Realiza primero una prueba.
- Deja espacio suficiente para colocar cinta.
- Evita textos o rostros cerca del asa.
- Comprueba que la resistencia cubra esa zona.
- Confirma que el papel no se levante.
- Considera que quizá no sea posible imprimir hasta el límite físico del asa.
No intentes compensar la falta de contacto aplicando una fuerza excesiva. Si la forma de la taza impide que la resistencia llegue a esa zona, debes reducir el diseño o utilizar un equipo compatible con el acabado que buscas.
7. Temperatura o tiempo insuficientes
Cuando una zona amplia aparece clara, el tiempo o la temperatura podrían ser insuficientes. Sin embargo, si solamente falla una orilla y el centro tiene buen color, primero debes revisar el contacto y la cobertura de la resistencia.
Sawgrass presenta para tazas de cerámica un intervalo general de 180 a 205 °C, de 150 a 300 segundos y presión media. La misma documentación aclara que estos valores son puntos de partida y que deben seguirse las recomendaciones del fabricante de la taza.
Consulta la tabla de ajustes de sublimación de Sawgrass como referencia general, no como una receta obligatoria.
Cuándo ajustar los parámetros
Considera modificar tiempo o temperatura solamente después de comprobar:
- Que la prueba de inyectores sea correcta.
- Que el papel esté impreso por la cara adecuada.
- Que la transferencia esté firme.
- Que la taza sea compatible.
- Que el diseño se encuentre dentro del área útil.
- Que la resistencia haga contacto uniforme.
- Que estás siguiendo los parámetros del proveedor.
Cambia una sola variable por prueba. Aumentar simultáneamente tiempo y temperatura puede oscurecer los colores o amarillear el recubrimiento sin corregir una separación física entre el papel y la taza.
Si notas un cambio de tonalidad, consulta también por qué las tazas sublimadas quedan amarillas.
8. Temperatura desigual o resistencia desgastada
Cuando la misma zona queda pálida en todas las tazas, aun después de revisar la colocación y la presión, la resistencia puede estar calentando de forma irregular.
Algunas señales son:
- El centro siempre sale bien y los extremos no.
- Un lado de la taza recibe menos transferencia.
- Los resultados cambian sin modificar los parámetros.
- La resistencia necesita cada vez más tiempo.
- Aparecen zonas frías repetidas.
- La almohadilla tiene daños, pliegues o desgaste visible.
Sawgrass explica que los colores inconsistentes pueden indicar que una zona de la plancha no alcanza la temperatura correcta.
La pantalla muestra la lectura del controlador, pero no garantiza por sí sola que toda la resistencia tenga la misma temperatura. Consulta con el proveedor la forma segura de comprobar la calibración y el estado del repuesto.
No desarmes una plancha caliente ni manipules conexiones eléctricas sin capacitación. Si la resistencia está dañada, reemplázala por una compatible con el equipo y el tamaño de taza.
9. Polvo, humedad o defectos del recubrimiento
Un punto blanco pequeño y bien delimitado no suele deberse a falta general de tiempo. Puede originarse por:
- Polvo.
- Pelusa.
- Grasa.
- Humedad.
- Huellas.
- Astillas o golpes.
- Burbujas en el recubrimiento.
- Defectos de fabricación.
Limpia la taza con un paño que no deje pelusa y confirma que esté seca antes de colocar el diseño. Evita tocar nuevamente el área limpia.
Revisa la superficie con luz lateral. Si el punto blanco coincide con una imperfección del recubrimiento, repetir el prensado no lo corregirá.
Diferencia entre una orilla blanca y una imagen borrosa
Estos defectos pueden parecer similares, pero requieren correcciones distintas.
| Resultado | Qué indica | Primera revisión |
|---|---|---|
| Blanco limpio sin imagen | No hubo transferencia en esa zona | Área útil, contacto y recubrimiento |
| Color muy pálido | Transferencia parcial | Presión, calor y tiempo |
| Borde degradado | El contacto disminuye progresivamente | Curvatura de la taza y resistencia |
| Imagen doble | El papel se movió | Cinta y forma de retirar la transferencia |
| Mancha pequeña blanca | Algo bloqueó la tinta | Polvo, pelusa o defecto |
| Línea blanca vertical cerca del asa | Zona fuera del contacto uniforme | Distancia respecto al asa |
| Parte superior e inferior claras | Diseño demasiado alto o taza curva | Plantilla y diámetro |
| Toda la imagen está pálida | Problema general de impresión o prensado | Inyectores, configuración y parámetros |
Si observas una segunda silueta desplazada o falta de nitidez en todo el diseño, consulta nuestra guía sobre sublimación borrosa o con imagen doble en la taza para revisar el archivo, la impresión y el movimiento del papel.
No vuelvas a prensar automáticamente una taza terminada. Volver a colocar el papel puede producir sombras, colores oscuros, efecto fantasma o sobrecalentamiento.
Diagnóstico paso a paso
Sigue este orden para encontrar la causa con menos desperdicio:
- Deja enfriar la taza y marca la ubicación del defecto.
- Revisa si la zona es blanca, pálida, borrosa o presenta una imagen doble.
- Compara el tamaño del diseño con el área útil de la resistencia.
- Comprueba que el papel haya quedado firme y sin arrugas.
- Revisa la forma, diámetro y recubrimiento de la taza.
- Confirma la presión con el equipo apagado y frío.
- Verifica los parámetros recomendados por el proveedor.
- Comprueba la prueba de inyectores si toda la imagen está débil.
- Realiza una nueva prueba cambiando solamente una variable.
- Repite la configuración que dio el mejor resultado.
Si necesitas revisar todo el procedimiento desde la preparación del archivo, consulta cómo sublimar una taza de 11 oz paso a paso.
Prueba para encontrar el área útil de la plancha
Puedes preparar una plantilla de diagnóstico con:
- Líneas horizontales cerca de la parte superior e inferior.
- Líneas verticales en ambos extremos.
- Cuadros de color distribuidos por toda el área.
- Marcas de referencia a diferentes distancias del asa.
- Números o identificadores para reconocer cada zona.
Después:
- Utiliza una taza de prueba.
- Coloca la plantilla recta y bien sujeta.
- Aplica los parámetros recomendados.
- Revisa qué líneas se transfirieron completas.
- Mide la zona que obtuvo color uniforme.
- Reduce ligeramente esas medidas para crear un margen de seguridad.
- Guarda la plantilla correspondiente a ese modelo de taza y resistencia.
El objetivo no es aprovechar hasta el último milímetro, sino definir un área que puedas repetir sin defectos.
Registro de pruebas
Anota los datos de cada intento:
| Dato | Prueba 1 | Prueba 2 | Prueba 3 |
|---|---|---|---|
| Proveedor y lote de taza | |||
| Medida del diseño | |||
| Margen superior | |||
| Margen inferior | |||
| Distancia respecto al asa | |||
| Temperatura | |||
| Tiempo | |||
| Presión | |||
| Posición de la zona blanca | |||
| Única variable modificada | |||
| Resultado |
Toma fotografías con la misma iluminación. También conserva una taza de muestra cuando cambies de proveedor, lote o resistencia.
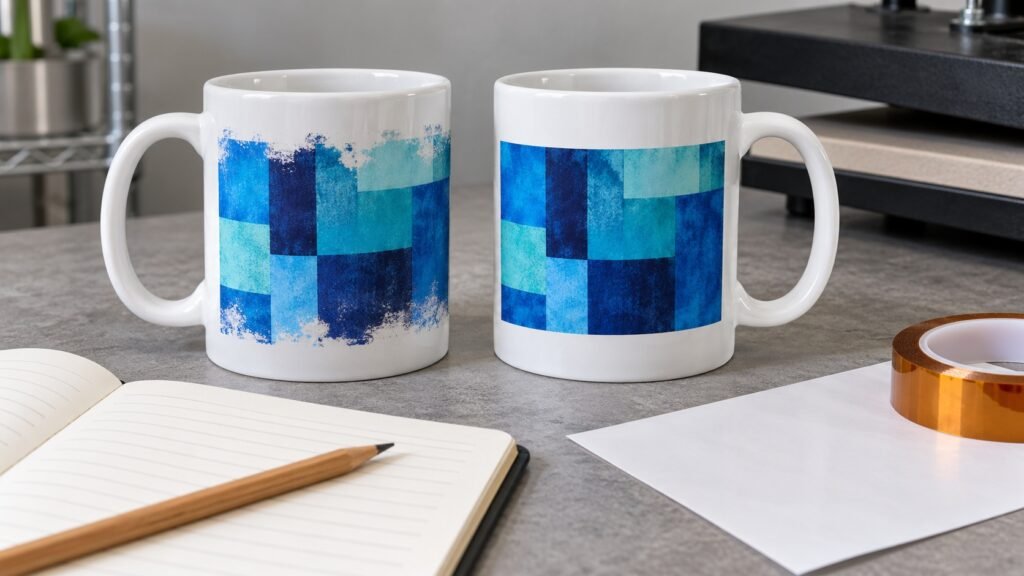
Las piezas utilizadas para ajustar el proceso forman parte del costo del producto. Puedes revisar cuánto cuesta sublimar una taza de 11 oz para incluir las pruebas y productos defectuosos en tus cálculos.
Errores que debes evitar
- Aumentar presión, temperatura y tiempo al mismo tiempo.
- Colocar el diseño sobre la curva superior o inferior.
- Llevar texto importante hasta el asa.
- Usar una plantilla sin medir la taza.
- Dejar el papel flojo.
- Cerrar la plancha con fuerza excesiva.
- Girar y volver a prensar la misma taza sin una prueba previa.
- Utilizar cinta que no resista el calor.
- Ignorar diferencias entre lotes.
- Culpar a la tinta cuando siempre falla la misma zona física.
- Producir un pedido completo después de una sola muestra.
- Manipular la resistencia mientras está caliente.
- Vender una pieza con áreas blancas como si no tuviera defectos.
Preguntas frecuentes
¿Por qué la sublimación no sale en las orillas de la taza?
Generalmente se debe a que el papel no mantiene contacto uniforme, el diseño está fuera del área útil, la taza tiene curvas o la resistencia no aplica la misma presión y temperatura en toda la superficie.
¿Debo aumentar la presión?
No de inmediato. Primero revisa la colocación del papel, el tamaño del diseño, la forma de la taza y la compatibilidad de la resistencia. Demasiada presión puede dañar la pieza o acelerar el desgaste del equipo.
¿Cuánto margen debo dejar arriba y abajo?
No existe una medida universal. Debes identificar dónde comienza la curvatura de tu taza y qué área cubre uniformemente la resistencia. Realiza una plantilla de prueba y conserva un pequeño margen de seguridad.
¿Por qué queda blanco cerca del asa?
La resistencia y el papel tienen más dificultad para mantener contacto cerca del asa. Reduce el ancho del diseño, deja una distancia de seguridad y asegúrate de que la transferencia permanezca firme.
¿Una resistencia nueva elimina las orillas blancas?
Solamente si la resistencia anterior estaba desgastada, dañada o era incompatible. Una resistencia nueva no corregirá una taza curva, un diseño demasiado grande o papel mal colocado.
¿Puedo volver a sublimar la zona blanca?
No suele ser recomendable. Es difícil colocar exactamente la misma transferencia y el segundo ciclo puede producir sombras, colores distintos o sobrecalentamiento. Utiliza esa taza como muestra de diagnóstico.
¿Por qué solamente falla la parte inferior?
La taza puede estrecharse cerca de la base, el diseño puede estar demasiado bajo o la resistencia no estar haciendo contacto en esa zona. Eleva ligeramente el diseño o reduce su altura en la siguiente prueba.
¿Por qué unas tazas salen bien y otras no?
Puede haber diferencias de forma o recubrimiento dentro del lote. Compara el diámetro, la base y la superficie de las piezas. También confirma que la colocación del diseño y la presión sean consistentes.
Conclusión
Cuando la sublimación no sale en las orillas de la taza, aumentar el calor no siempre es la solución. Primero identifica la ubicación y el tipo de defecto.
Revisa el área útil, la forma de la taza, la colocación del papel, la presión y la cobertura de la resistencia. Después confirma los parámetros y modifica solamente una variable por prueba.
Una plantilla adaptada a tu taza, un margen de seguridad y un registro sencillo permiten reducir orillas blancas, desperdicio y repeticiones en los pedidos.